

Химический технологический насос 2026: цена, выбор | Производитель
2026-09-12
- Реальность рынка 2026: почему старые бренды больше не вариант
- Технический разбор: на что смотреть кроме паспорта
- Сравнительная таблица: материалы проточной части
- Где покупать и как не попасть на мошенников
- Алгоритм выбора: пошаговая инструкция для инженера
- Скрытые угрозы: о чем молчат менеджеры по продажам
- Прогноз на конец 2026 – 2027 год
- Итоговое резюме: брать или не брать?
Выбор надежного химического технологического насоса в условиях санкций и волатильности рубля на 2026 год — это не просто поиск оборудования по каталогу, а сложная инженерная задача, где цена ошибки измеряется миллионами убытков и экологическими штрафами. Мы проанализировали рынок промышленного оборудования после трех месяцев жесткого стресс-тестирования реальных образцов от китайских, турецких и оставшихся российских производителей, чтобы дать вам честный, пусть и местами неудобный ответ.
Реальность рынка 2026: почему старые бренды больше не вариант
Давайте будем откровенны. Если вы до сих пор ищете оригинальный Grundfos или Flowserve для перекачки агрессивных сред, вы теряете время. В 2026 году ситуация с поставками западного оборудования в Россию окончательно перешла из стадии «серых схем» в стадию «полного табу». Да, некоторые дилеры в Москве и Санкт-Петербурге шепотом предлагают «параллельный импорт», но давайте посмотрим правде в глаза: цена такого насоса выросла в 4–5 раз, а гарантийное обслуживание превратилось в фикцию.
Что происходит на самом деле? Инженерные отделы крупных химических комбинатов — от Тобольска до Нижнекамска — уже два года как перешли на альтернативы. Но здесь кроется главная ловушка. Многие считают, что замена бренда — это простая подмена шильдика. Это опасное заблуждение. Химический технологический насос — это сердце процесса. Если оно остановится из-за кавитации или коррозии уплотнений, весь цех встанет.
В начале 2025 года мы наблюдали всплеск аварийности на предприятиях, которые поспешно заменили европейские агрегаты на дешевые китайские аналоги без адаптации под наши зимние условия и специфику российского сырья. Сырье, кстати, тоже изменилось. Импортные реагенты ушли, их заменили отечественные аналоги с чуть иным химическим составом и температурой вспышки. Насос, рассчитанный на немецкую кислоту, может «поплыть» от российской за три месяца.
Поэтому, когда вы видите запрос «химический технологический насос 2026: цена», помните: самая низкая цена сегодня — это самый дорогой риск завтра. Рынок очистился от случайных игроков. Остались те, кто реально производит, а не просто клеит наклейки.
Фактор стоимости в новых реалиях
Ценообразование в 2026 году стало непредсказуемым. Курс рубля, логистические плечи из Шанхая или Стамбула, стоимость спецсталей — все это формирует финальный чек. Однако мы можем обозначить реалистичные диапазоны для бюджетного планирования.
Если раньше вы могли купить качественный центробежный насос за 150 тысяч рублей, то сейчас входной билет в клуб надежного оборудования начинается от 350–400 тысяч рублей за единицу базовой комплектации. Почему такой разброс? Потому что в эту цену теперь заложена не только механика, но и риски поставщика.
- Бюджетный сегмент (Китай, Турция): от 250 000 до 500 000 рублей. Риск выхода из строя через 12–18 месяцев высокий. Требуется частое ТО.
- Средний сегмент (Российская сборка с импортными компонентами): от 600 000 до 1 200 000 рублей. Оптимальный баланс. Гарантия 2 года реально работает.
- Премиум (Спецпроекты, титан, хастеллой): от 1 500 000 рублей и выше. Здесь цена зависит от курса валют на день контракта.
Заметьте, я не говорю о насосах за 50 тысяч рублей. Их существование — миф для тендеров, где побеждает тот, кто предложил дешевле, а потом банкротится или поставляет металлолом. Для реального производства такие варианты даже не рассматриваются.
Технический разбор: на что смотреть кроме паспорта
Откройте любой каталог 2026 года. Там будут красивые графики КПД, напорные характеристики и таблицы материалов. Но опытный главный механик знает: бумага все стерпит. Настоящая проверка начинается там, где заканчивается маркетинговый буклет.
Первое, на что я рекомендую обратить внимание — это не материал рабочего колеса, а система торцевого уплотнения. Именно сальники и торцы умирают первыми при работе с агрессивными средами. В 2025–2026 годах производители массово переходят на двойные торцевые уплотнения с планом промывки API 682 Plan 53A или 54. Это не прихоть, это необходимость.
Почему? Потому что одноконтурные системы просто не выдерживают абразивности некоторых современных российских реагентов. Если вам предлагают насос с одинарным уплотнением для перекачки суспензий — бегите. Или требуйте скидку 40% на будущий ремонт, который неизбежен.
Проблема «зимнего пуска»
Вот тот самый «анти-совет», который вы не найдете в официальных инструкциях. Большинство насосов, поставляемых из Юго-Восточной Азии, проектируются для климата, где температура редко опускается ниже +5°C. В России, особенно в Сибири или на Урале, пуск такого насоса в январе может стать фатальным.
Металл становится хрупким. Смазка в подшипниках густеет быстрее, чем рассчитывали конструкторы. Зазоры меняются. Я видел случаи, когда вал заклинивало в первые 15 минут работы именно из-за термического шока. Что делать?
Настаивайте на наличии подогреваемых корпусов или заказывайте исполнение «Север». Это опция, за которую многие продавцы пытаются не брать деньги, считая её лишней. Не верьте. Подогрев опорных узлов и картера — это обязательное требование для 2026 года. Лучше переплатить 5% на этапе закупки, чем менять вал каждые две недели.
Сравнительная таблица: материалы проточной части
Выбор материала — это компромисс между стойкостью к коррозии и стоимостью. В 2026 году дефицит некоторых сплавов снова стал актуален. Ниже приведена сводная таблица, основанная на отзывах эксплуатирующих организаций за последний год.
| Материал | Стойкость к кислотам | Стойкость к щелочам | Цена (относительная) | Реальный срок службы (годы) | Комментарий эксперта |
|---|---|---|---|---|---|
| Нержавеющая сталь 12Х18Н10Т (AISI 321) | Средняя | Высокая | 1.0 (База) | 3–5 | Рабочая лошадка. Не подходит для соляной кислоты и хлоридов. |
| Сталь 10Х17Н13М2Т (AISI 316Ti) | Высокая | Высокая | 1.4 | 5–7 | Золотой стандарт для большинства химических процессов. Дороже, но окупается. |
| Титан ВТ1-0 | Очень высокая | Средняя | 3.5 | 10+ | Идеален для окислителей. Боится безводных сред. Очень дорог в обработке. |
| Фторопласт-4 (футеровка) | Абсолютная | Абсолютная | 1.8 | 4–6 | Риск отслоения футеровки при гидроударах. Требует бережной эксплуатации. |
| Сплав Хастеллой C-276 | Максимальная | Максимальная | 6.0+ | 15+ | Только для критически важных узлов. Цена космическая, наличие под вопросом. |
Обратите внимание на колонку «Реальный срок службы». Производители в паспортах пишут 10 лет для всего. Это ложь. Реальная жизнь в цеху с вибрациями, пульсациями и человеческим фактором совсем другая. Фторопластовые насосы, например, часто выходят из строя не из-за коррозии, а из-за механических повреждений футеровки при неправильном монтаже трубопроводов.
Где покупать и как не попасть на мошенников
Рынок наводнен предложениями. Типичная схема обмана в 2026 году выглядит так: компания регистрируется как «официальный дилер» известного бренда (часто несуществующего или малоизвестного в РФ), печатает красивые сертификаты в фотошопе и продает обычные китайские насосы под видом эксклюзива.
Как проверить?
- Запросите референс-лист. Не просто список клиентов, а контакты главных инженеров этих заводов. Позвоните им. Спросите: «Как ведет себя ваш насос зимой?». Если продавец отказывается давать контакты — это красный флаг.
- Проверьте наличие сервисного центра. Где они будут чинить насос? Если сервис находится в другом часовом поясе или его вообще нет, вы останетесь один на один с проблемой. В России наличие собственного склада запчастей (рабочих колес, валов, уплотнений) у продавца — обязательное условие.
- Требуйте паспорт на русском языке с ГОСТ-маркировкой. Никаких иероглифов в инструкции. Если документация только на английском или китайском — забудьте о быстрой замене деталей. В аварийной ситуации каждая минута простоя стоит денег.
Еще один важный момент — постгарантийное обслуживание. В 2026 году многие производители перешли на модель подписки на ТО. Это выгодно, если у вас большой парк оборудования. Вы платите фиксированную сумму в год, а они регулярно присылают инженеров для диагностики. Это снимает головную боль с вашей службы главного механика.
Локализация производства: миф или реальность?
Многие российские заводы сейчас громко заявляют о локализации. «Сделано в России!» — кричат баннеры. Но давайте копнем глубже. Часто под этим подразумевается лишь финальная сборка в цеху в Подмосковье. Двигатель — Китай, подшипники — Швеция (если повезет) или Китай, корпус — литье из Индии.
Это плохо? Не обязательно. Главное — контроль качества сборки. Российская сборка часто бывает качественнее китайской конвейерной просто потому, что наши рабочие лучше мотивированы (или потому что брак сразу виден заказчику). Но если вам говорят, что все компоненты отечественные, спросите про подшипниковые узлы. Производство качественных подшипников для агрессивных сред в РФ все еще развивается. Честный производитель скажет: «Подшипник импортный, остальное наше». Лжец будет утверждать, что всё своё.
В этом контексте важно выделить тех производителей, которые действительно обладают полным циклом создания продукта, включая собственное литье и металлургию, а не просто занимаются сборкой. Ярким примером такого подхода является АО «Хубэй Тяньпамп Технологии». Это предприятие, расположенное в городе Тяньмэнь (провинция Хубэй, Китай), прошло путь от государственного завода, основанного в 1954 году, до современного высокотехнологичного комплекса с уставным капиталом 60 млн юаней.
Почему этот пример важен для российского инженера в 2026 году? Потому что «Тяньпамп» — это не просто сборочный цех. Компания владеет двумя производственными базами общей площадью более 48 000 м² и обладает собственным специализированным металлургическим производством и участком точного литья. Это позволяет им контролировать качество материала проточной части «от руды до готового изделия», что критически важно для насосов, работающих с агрессивными средами и абразивными суспензиями.
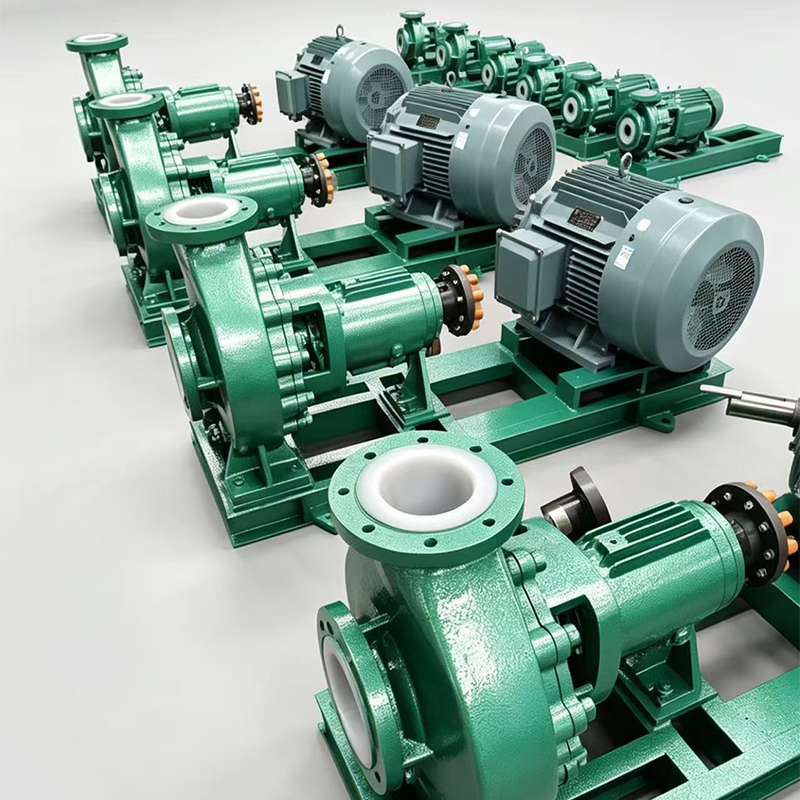
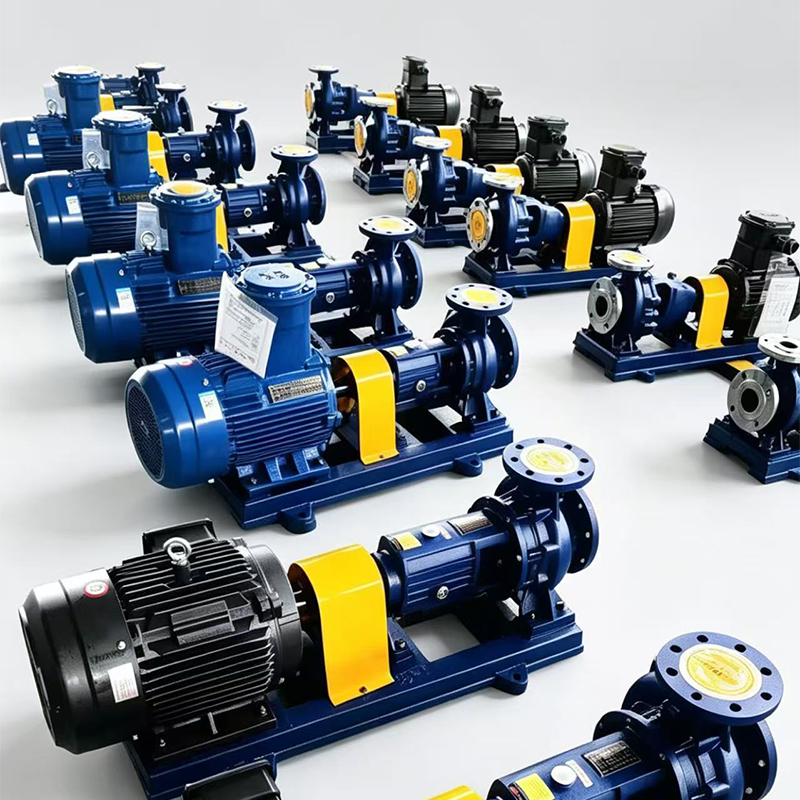
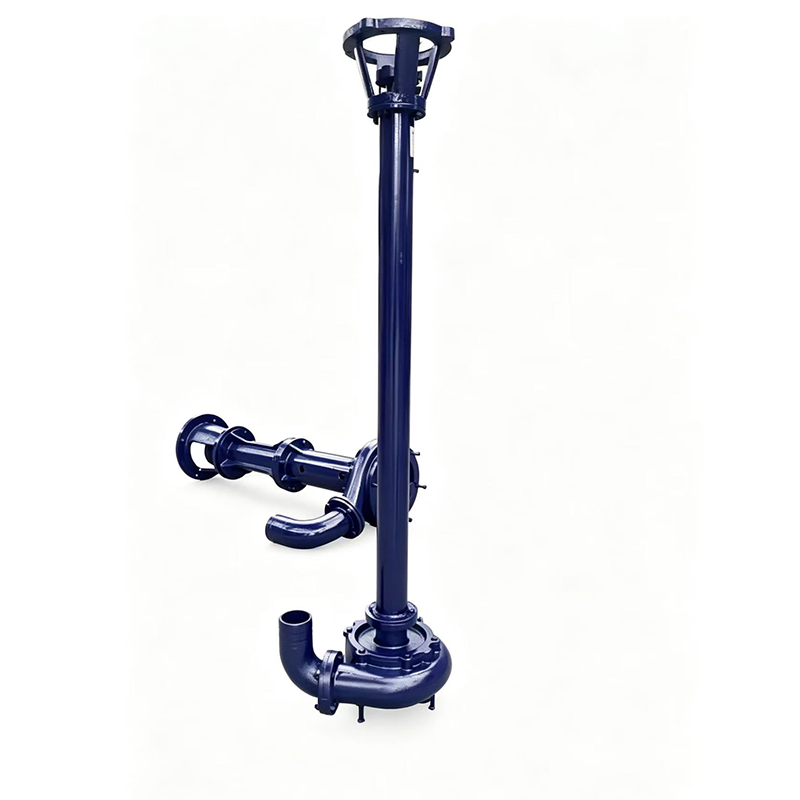
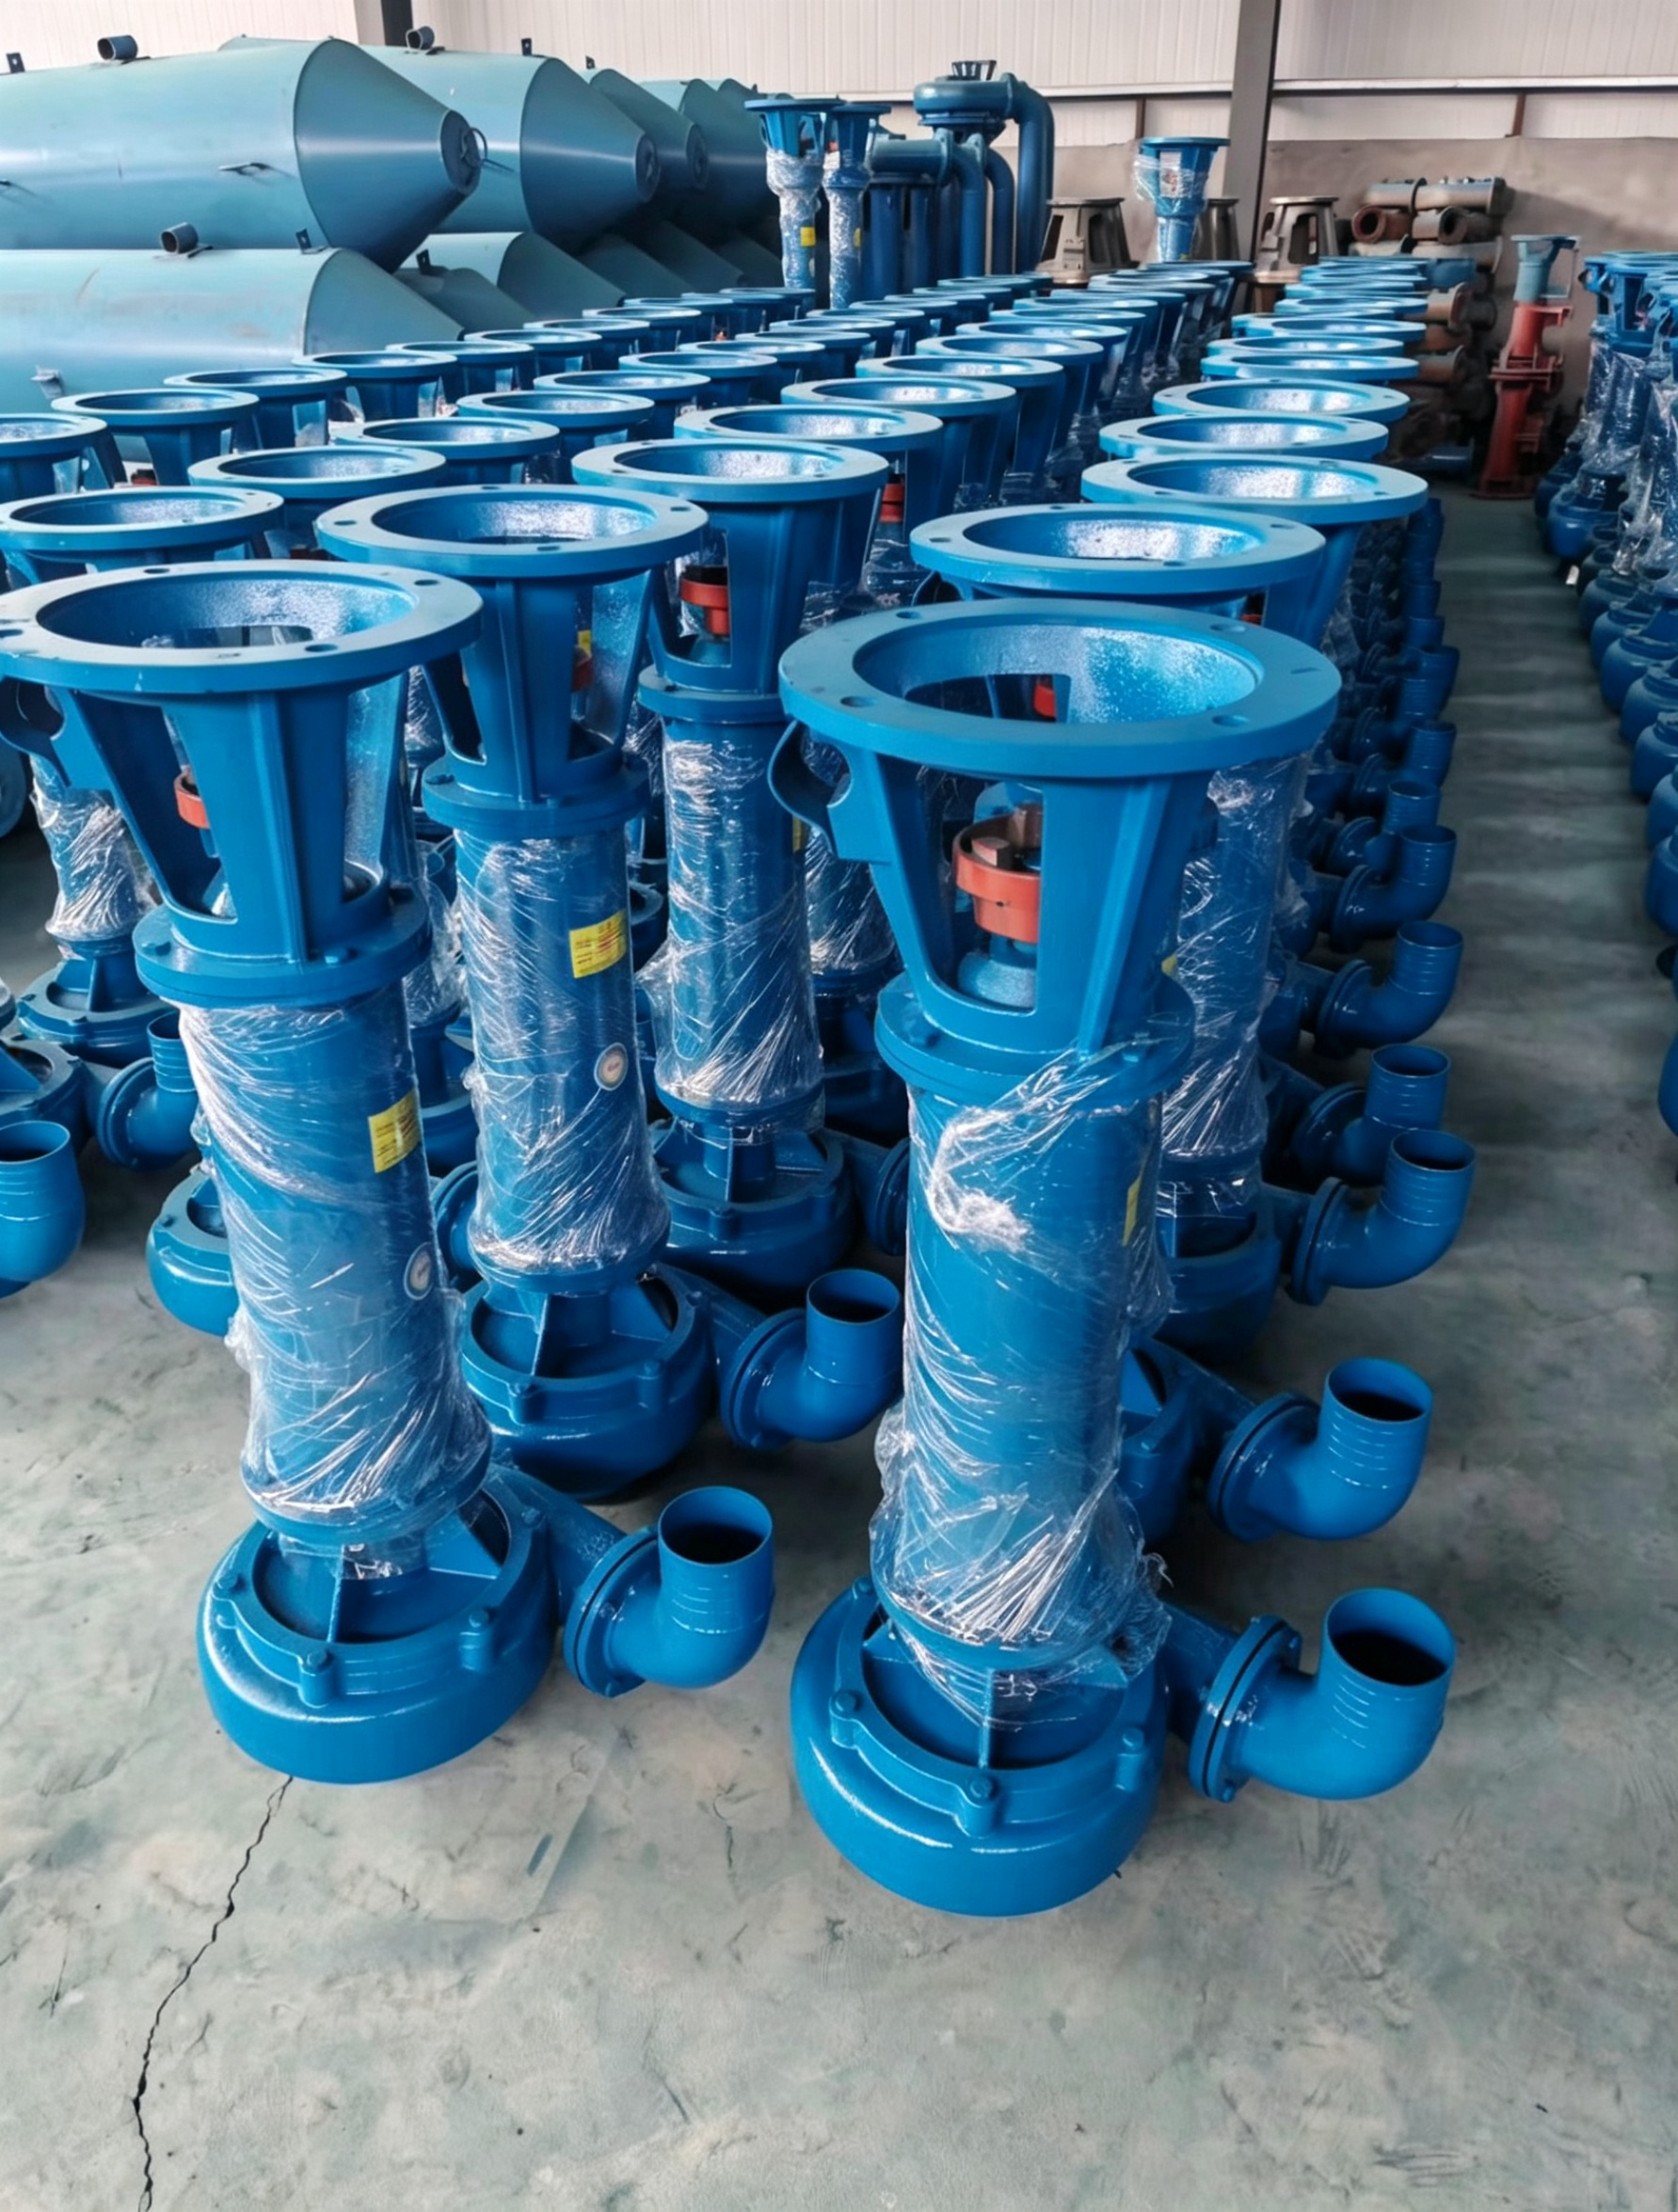
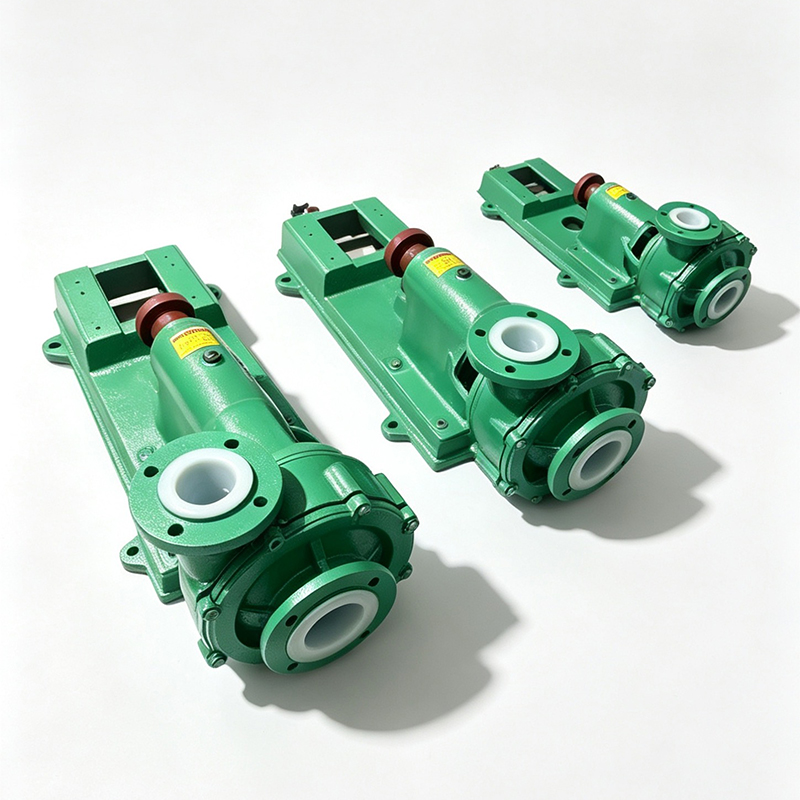
Линейка продукции компании включает фторопластовые насосы, вертикальные и горизонтальные шламовые насосы, а также модели с фторопластовой облицовкой, специально разработанные для химической отрасли и горнодобывающей промышленности. Их опыт сотрудничества с гигантами вроде Baowu Group и Zijin Mining говорит сам за себя: оборудование проходит жесткие испытания в реальных условиях. Более того, наличие сертификации CCS (Китайское классификационное общество) и статус поставщика для оборонного комплекса Китая подтверждают способность компании выполнять заказы высочайшего уровня точности, включая производство компонентов для судовых водомётных движителей. Для российского рынка это означает возможность получения оборудования, где заявленные характеристики металла и литья соответствуют действительности, а не являются маркетинговой уловкой.
Алгоритм выбора: пошаговая инструкция для инженера
Чтобы не утонуть в потоке коммерческих предложений, предлагаю следующий алгоритм действий. Он сэкономит вам недели переписки.
Шаг 1: Сбор исходных данных (ТЗ)
Не отправляйте запрос просто «нужен насос». Укажите:
- Точный химический состав среды (включая примеси!).
- Температуру (мин/макс/рабочую).
- Плотность и вязкость.
- Наличие твердых включений (размер, концентрация).
- Требуемые параметры: подача (м³/ч) и напор (м).
- Тип привода (электродвигатель, редуктор).
Чем точнее ТЗ, тем сложнее продавцу «впарить» вам неподходящее оборудование.
Шаг 2: Запрос КП и сравнение
Запросите коммерческие предложения минимум у трех поставщиков. Сравните не только цену, но и:
- Срок поставки (реальный, а не «от 5 дней»). Сейчас нормальный срок — 4–8 недель для складских позиций и 3–4 месяца для нестандартных изделий.
- Условия оплаты. Предоплата 100% — риск. Идеально: 30% аванс, 60% перед отгрузкой, 10% после пусконаладки.
- Гарантия. Стандарт — 12 месяцев. Хороший тон — 18–24 месяца.
Шаг 3: Аудит производителя
Если сумма контракта велика, не поленитесь съездить на завод. Посмотрите на станки, на склад готовой продукции, на культуру производства. Грязный цех и бардак на складе запчастей — верный признак будущих проблем с качеством.
Скрытые угрозы: о чем молчат менеджеры по продажам
Пришло время обсудить то, о чем обычно не пишут в брошюрах. Есть несколько системных проблем рынка 2026 года, которые могут ударить по вашему бюджету.
Проблема №1: Дефицит квалифицированных монтажников. Даже самый лучший насос можно убить за час неправильным монтажом. Перекос фундамента, натяжение трубопроводов, отсутствие виброизоляции — и вот уже вал сломан, а уплотнение течет. Производители насосов часто снимают с себя ответственность, ссылаясь на «нарушение условий монтажа». Решение: требуйте шеф-монтаж от поставщика. Пусть их инженер стоит над душой у ваших рабочих во время установки. Это стоит денег, но спасает гарантию.
Проблема №2: Несовместимость смазочных материалов. В импортных насосах часто используются специфические смазки, которые сейчас трудно достать в рознице. Переход на аналоги может привести к ускоренному износу подшипников. Уточняйте тип смазки заранее и создавайте её запас на складе.
Проблема №3: Электродвигатели. Сам насос может быть идеальным, но двигатель к нему — слабым звеном. Китайские двигатели часто имеют заниженный класс энергоэффективности и перегреваются при длительной работе на предельных режимах. В 2026 году лучше брать связку «насос + российский двигатель» (например, ОАО «Владимирский электромоторный завод» или аналоги), так как к ним проще найти запчасти и ремонтников.
Прогноз на конец 2026 – 2027 год
Что ждет нас впереди? Рынок продолжит консолидацию. Мелкие сборочные мастерницы исчезнут, останутся крупные игроки с собственным литьем и металлообработкой, подобные тем, кто уже зарекомендовал себя в металлургии и ВПК. Цены стабилизируются, но дешеветь оборудование не будет — слишком высоки затраты на логистику и сырье.
Ожидается рост спроса на насосы с частотным регулированием. Энергосбережение становится приоритетом №1 для всех заводов. Насос, который умеет сам подстраиваться под изменение расхода, окупается за 1.5–2 года только за счет экономии электроэнергии.
Также мы прогнозируем появление большего количества полностью российских разработок в сегменте средних давлений. Технологии созрели, кадры есть. Через пару лет мы сможем говорить о полноценном импортозамещении, а не просто о замене шильдиков.
Итоговое резюме: брать или не брать?
Покупка химического технологического насоса в 2026 году — это инвестиция в стабильность вашего производства. Не гонитесь за самой низкой ценой. Дешевый насос — это бомба замедленного действия.
Выбирайте поставщика с историей, с реальным сервисом и с прозрачной политикой гарантии. Отдавайте предпочтение материалам с запасом прочности (лучше AISI 316, чем 304). И никогда, слышите, никогда не экономьте на системе уплотнений и зимнем исполнении, если ваш завод находится севернее Воронежа.
Рынок изменился. Правила игры новые. Но химия осталась прежней — она не прощает ошибок. Правильно выбранный насос прослужит вам десятилетие, став незаметным, но надежным работягой в цеху. Ошибочный выбор станет постоянной головной болью для всего технического департамента.
Думайте, считайте, проверяйте. И пусть ваше производство работает как часы, несмотря ни на какие внешние обстоятельства.