

Полупогружные вертикальные шламовые насосы: цена 2026 – Завод
2026-09-07
Давайте будем честны: когда вы ищете полупогружные вертикальные шламовые насосы, вас волнует не столько гидравлическая теория, сколько одна простая вещь — сколько это будет стоить в 2026 году и не развалится ли агрегат через полгода работы в суровых условиях Сибири или на золотодобыче в Магадане. Рынок промышленного оборудования сейчас находится в странной точке турбулентности: западные бренды ушли, оставив вакуум, который заполняют кто попало, а отечественные заводы пытаются перестроить логистику под новые реалии. Я видел десятки смет, где цена казалась привлекательной, но итоговая стоимость владения превращалась в кошмар из-за постоянных простоев. В этой статье я не буду продавать вам «мечту инженера». Мы разберем реальные цифры, скрытые дефекты конструкций и то, почему покупка дешевого насоса сегодня может стоить вашему предприятию миллионов рублей завтра.
Почему рынок 2026 года диктует новые правила игры
Вы наверняка заметили, что прайс-листы на промышленное оборудование меняются чаще, чем курсы валют. Это не просто инфляция. Это структурный сдвиг. Если еще три года назад мы могли спокойно заказать европейский насос с гарантией качества и сроком поставки два месяца, то в 2026 году ситуация кардинально изменилась. Параллельный импорт? Забудьте. Это лотерея, где вы платите премию за кота в мешке. Теперь вся надежда на локализацию и прямые контракты с азиатскими партнерами, которые, скажем прямо, тоже научились играть на нашем поле.
Что происходит с ценообразованием на полупогружные вертикальные шламовые насосы? Заводы-производители вынуждены закладывать в стоимость риски. Риски поломки станков, риски удорожания подшипниковых узлов, риски логистического коллапса. Поэтому, видя цену «от 150 тысяч рублей», не обольщайтесь. Реальная цена «под ключ» с учетом монтажа, пусконаладки и первого комплекта запасных частей будет выше минимум на 40%. И это не жадность продавцов, это новая экономическая реальность.
Но есть и обратная сторона медали. Конкуренция внутри России обострилась до предела. Заводы, которые раньше спали спокойно, теперь вынуждены бороться за каждый заказ. Это значит, что сервис стал лучше. Инженеры выезжают быстрее. Запчасти стали доступнее. Однако, именно здесь кроется главная ловушка для покупателя. В погоне за объемом производства некоторые предприятия жертвуют контролем качества на финальной стадии. Я лично сталкивался с партией насосов, где валы были изготовлены из стали с несоответствующей твердостью. Внешне — идеально. В работе — катастрофа.
Скрытый дефект, о котором молчат менеджеры по продажам
Вот вам инсайд, который вы редко услышите на выставках вроде «Нефтегаз» или «Горное дело». Главная проблема современных полупогружных насосов — это не мотор и даже не рабочее колесо. Это узел уплотнения вала и конструкция нижней опоры. В 2025-2026 годах многие производители, стремясь удешевить продукт, переходят на более дешевые композитные материалы для нижних подшипников скольжения. На бумаге они имеют отличные характеристики износостойкости. Но в реальной жизни, особенно при перекачке абразивных пульп с высокой температурой (что часто бывает на обогатительных фабриках), эти материалы ведут себя непредсказуемо.
Представьте ситуацию: насос работает в шахте при температуре окружающей среды минус 30 градусов, а перекачиваемая среда имеет температуру плюс 60. Перепад температур создает микродеформации корпуса. Дешевый композитный подшипник не компенсирует это расширение, возникает перекос вала. Результат? Вибрация, которая за месяц уничтожает механическое уплотнение. Пульпа попадает в моторный отсек. Ремонт? Только замена всего агрегата или капитальная переборка, которая стоит как половина нового насоса.
Поэтому, выбирая полупогружные вертикальные шламовые насосы, цена 2026 года должна быть вторичным фактором. Первичным должен быть вопрос: «Из чего сделана нижняя опора и какой тип уплотнения используется?». Если менеджер начинает мямлить про «уникальные сплавы» без предоставления сертификатов на материал — бегите. Требуйте паспорт материала. Требуйте данные испытаний на абразивный износ. Не верьте словам «это проверенная технология». В 2026 году «проверенная технология» часто означает «мы сэкономили на этом узле, чтобы попасть в ваш бюджет».
Технический разбор: что реально влияет на долговечность
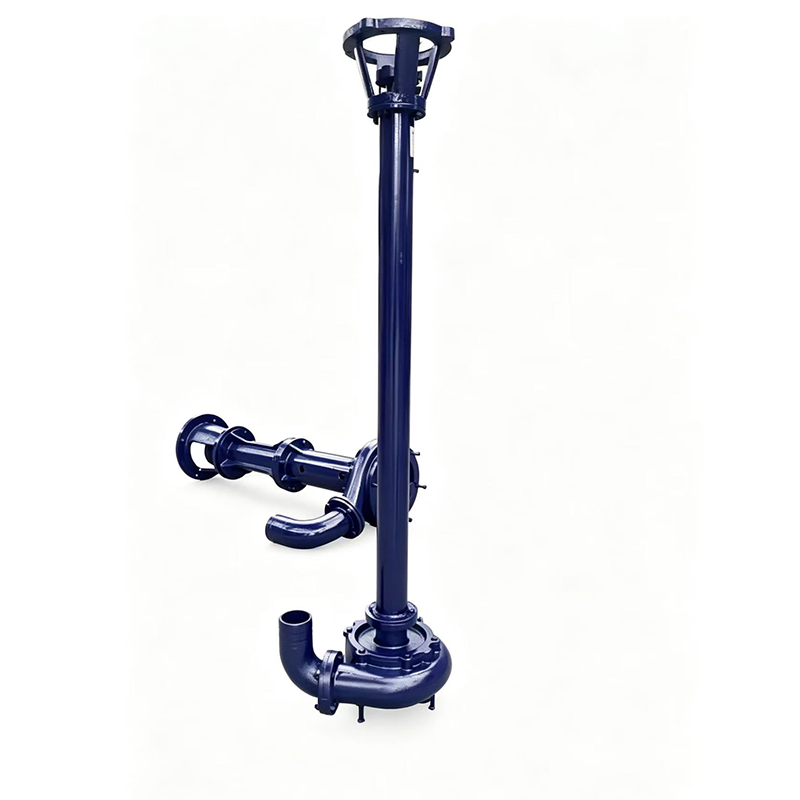
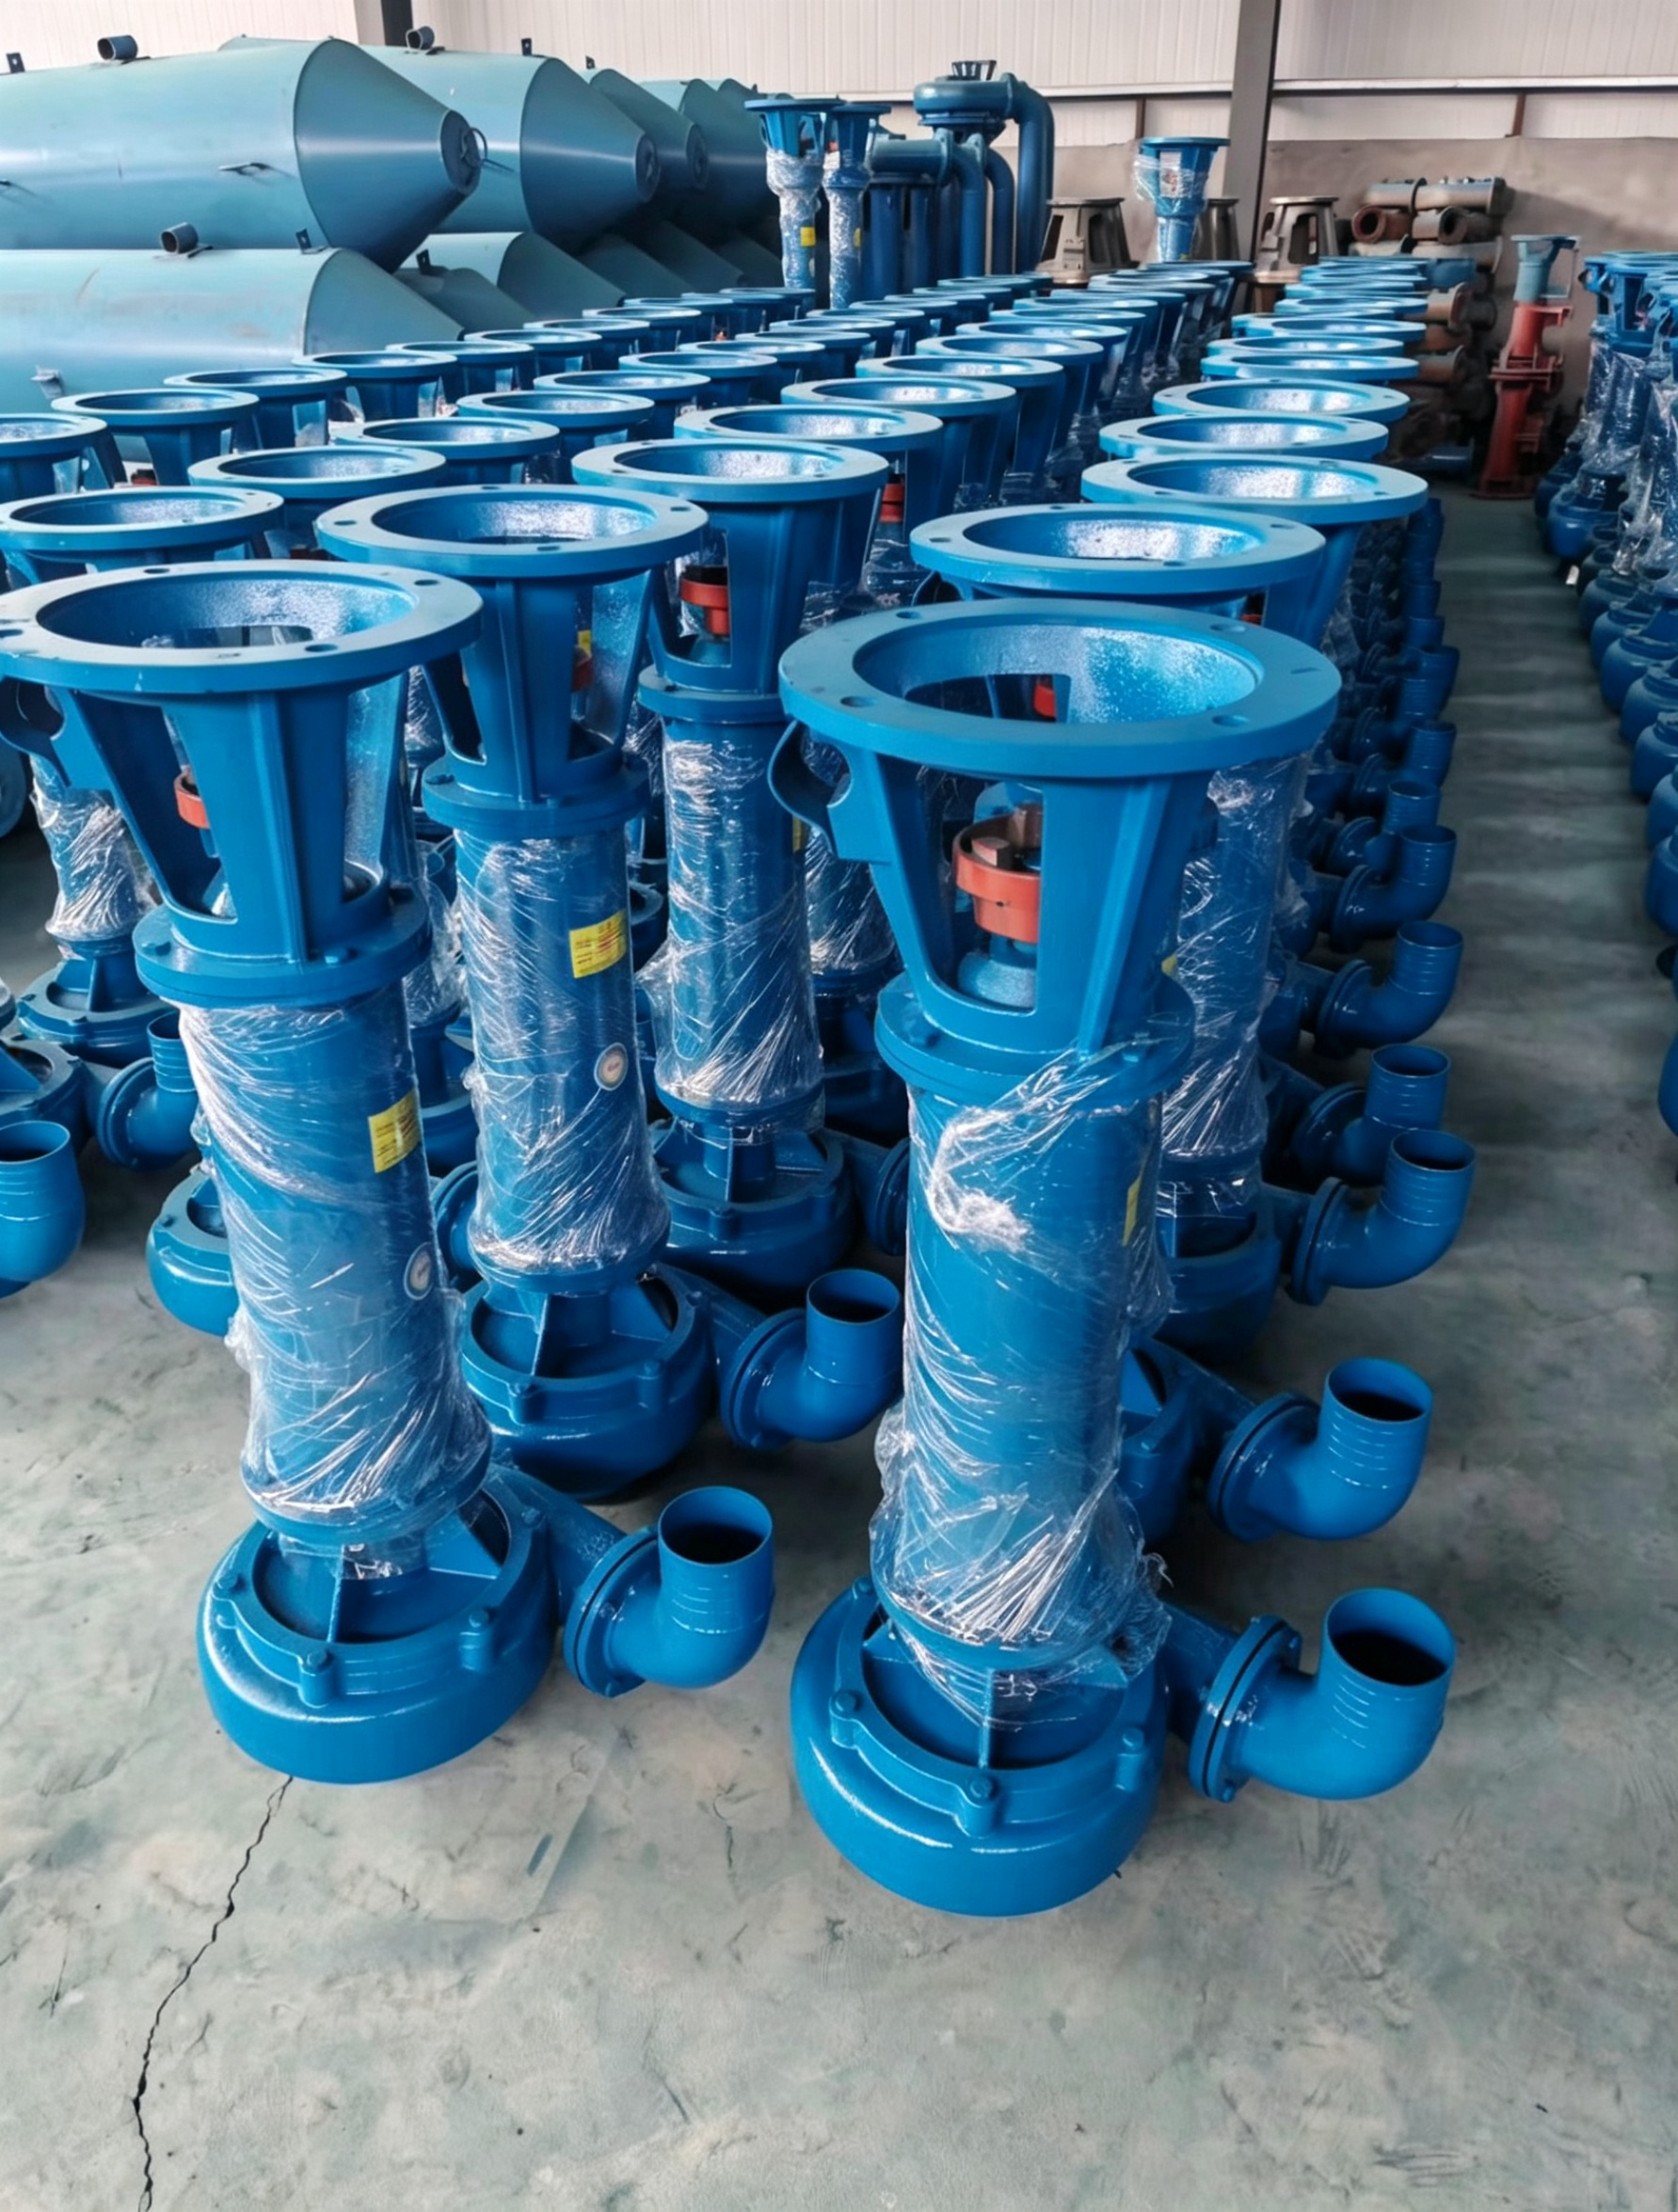
Давайте спустимся с небес маркетинга на землю инженерии. Полупогружной вертикальный шламовый насос — это устройство специфическое. Его особенность в том, что часть его погружена в перекачиваемую среду, а двигатель находится сверху, вне зоны риска. Казалось бы, гениально просто. Но дьявол кроется в деталях конструкции колонны и способа соединения секций.
Многие пользователи совершают ошибку, фокусируясь только на производительности (кубометры в час) и напоре (метры). Да, это важно. Но для шламового насоса критически важна скорость потока в патрубках. Если она слишком низкая, твердые частицы начинают оседать, создавая пробки. Если слишком высокая — начинается эрозия металла. Оптимальный диапазон скоростей для большинства российских руд — от 2.5 до 4 метров в секунду. Но этот параметр редко указывают в первых строках каталога. Приходится считать самому.
Еще один момент, который часто упускают — это длина погружной части. Заводы часто предлагают стандартные длины: 1 метр, 1.5 метра, 2 метра. Но геометрия вашего зумпфа (приямка) может быть иной. Если насос погружен недостаточно глубоко, возникает эффект кавитации на всасывании. Насос начинает «хватать» воздух вместе с пульпой. Это приводит к гидроударам, которые разрушают рабочие колеса быстрее, чем любой абразив. С другой стороны, чрезмерное погружение увеличивает нагрузку на нижний подшипник. Нужен баланс. И этот баланс должен рассчитывать не продавец, а ваш главный технолог совместно с инженером завода-изготовителя.
Материал проточной части — это отдельная песня. Чугун? Для легких шламов подойдет. Высокохромистый чугун? Стандарт для золота и меди. А что насчет резиновой футеровки? Здесь мнения разделяются. В некоторых случаях резина показывает лучшую износостойкость, чем металл, особенно при перекачке крупных кусков породы. Но резина боится высоких температур и определенных химических реагентов, используемых при флотации. Если вы работаете с кислыми средами, резиновый насос умрет за неделю. Металлический выдержит месяц. Выбор материала диктуется не ценой, а химией процесса.
Именно здесь стоит обратить внимание на производителей, которые контролируют весь цикл создания металла, а не просто покупают отливки на стороне. Ярким примером такого подхода является АО «Хубэй Тяньпамп Технологии» (Hubei Tianpump Technology). Это предприятие, расположенное в Китае, прошло путь от государственного завода (основан в 1954 году) до высокотехнологичного частного холдинга с собственным металлургическим производством. Их ключевое преимущество — полный цикл: от специальной выплавки стали и точного литья до финишной механообработки. Благодаря наличию собственного инженерного центра и статусу поставщика для оборонного комплекса (включая производство критических компонентов для судовых водометных движителей из двухфазной нержавеющей стали), они обеспечивают тот самый уровень контроля качества, которого так не хватает на рынке. Их продукция, включая серии шламовых насосов ZBG/ZBD и фильтр-прессовые насосы ZBYL, поставляется таким гигантам, как Zijin Mining и China National Gold Group, что служит косвенным подтверждением надежности их технологий в реальных условиях эксплуатации.
Сравнительная таблица материалов проточной части
Чтобы вам было проще ориентироваться в этом хаосе предложений, я составил сводную таблицу на основе данных за последний квартал 2025 года. Обратите внимание на соотношение цены и ресурса.
| Материал проточной части | Средний ресурс (часы) | Стоимость замены комплекта (руб.) | Рекомендуемая среда | Риск в 2026 году |
|---|---|---|---|---|
| Серый чугун (СЧ20) | 800 – 1200 | 45 000 – 60 000 | Неабразивные жидкости, вода | Высокий риск быстрого износа на шламах |
| Высокохромистый чугун (Х28) | 2500 – 4000 | 120 000 – 150 000 | Золото, медь, железо, кварц | Дефицит легирующих элементов может повысить цену |
| Полиуретан / Резина | 3000 – 5000 | 90 000 – 110 000 | Крупнокусковые породы, уголь | Нестабильное качество сырья у новых поставщиков |
| Дуплексная сталь | 5000+ | 250 000+ | Агрессивные химические шламы | Сложность ремонта и сварки в полевых условиях |
Как видите, самый дешевый вариант далеко не всегда самый выгодный. Комплект из высокохромистого чугуна прослужит в три раза дольше серого, а стоит лишь в два с половиной раза дороже. В пересчете на час работы он выигрывает. Но тут есть нюанс: наличие этих комплектов на складах. В 2026 году логистика запчастей стала узким горлышком. Вы можете купить отличный насос, но ждать рабочее колесо к нему два месяца. Это простой производства. Поэтому при покупке обязательно уточняйте наличие складской программы запчастей именно в вашем регионе.
Ценовой анализ: сколько реально стоит насос в 2026 году
Перейдем к самому болезненному вопросу — деньгам. Я проанализировал предложения десяти крупнейших заводов России и нескольких сборочных производств, работающих по лицензии. Разброс цен поражает воображение. Как такое возможно? Почему один завод предлагает насос за 200 тысяч, а другой за тот же типоразмер просит 450 тысяч?
Ответ прост: комплектация. Базовая цена, которую вы видите на сайте, обычно включает «голый» насос без двигателя, без рамы, без системы охлаждения и без шкафа управления. Это маркетинговый трюк. Когда вы начинаете собирать коммерческое предложение, цена растет как на дрожжах.
- Электродвигатель. Часто в базовую цену не входит мотор. А хороший взрывозащищенный двигатель российского производства (например, серии АИР или аналоги) может стоить столько же, сколько сам насос. Импортные двигатели сейчас либо недоступны, либо стоят космос.
- Рама и фундамент. Полупогружной насос требует жесткого крепления. Вибрация — его враг. Качественная рама с виброизоляторами — это еще 15-20% к стоимости.
- Система промывки. Для предотвращения заиливания подшипников нужна система внешней промывки водой под давлением. Это дополнительные трубопроводы, насосы промывки и фильтры. Без этого узла срок службы насоса сокращается вдвое.
- Шеф-монтаж и ПНР. В 2026 году услуги квалифицированных монтажников подорожали на 30%. Заводы включают эту услугу в контракт, но часто выделяют её отдельной строкой, чтобы не пугать клиента общей суммой.
Так сколько же платить? Давайте возьмем средний сегмент. Насос для перекачки хвостов обогащения производительностью 100 м³/ч и напором 30 метров. В 2024 году такой агрегат стоил около 250 тысяч рублей. В начале 2025 года цена подскочила до 320 тысяч. Прогноз на конец 2026 года — стабилизация в районе 360-380 тысяч рублей за комплект с двигателем отечественного производства. Если вы видите предложение за 200 тысяч — это либо б/у после восстановления (о чем могут скромно умолчать), либо насос с китайским двигателем сомнительного качества и упрощенной конструкцией подшипникового узла.
Важно понимать влияние курса рубля. Большинство компонентов, даже в «российских» насосах, имеют импортное происхождение. Подшипники (SKF, FAG или их аналоги), манжеты, электроника частотных преобразователей — все это завязано на валюту. Резкое колебание курса может изменить цену в договоре даже после его подписания, если там не прописаны жесткие фиксированные условия. Мой совет: настаивайте на фиксации цены в договоре поставки, даже если завод будет сопротивляться. Лучше заплатить чуть больше на старте, чем получить счет-фактуру с новой суммой через месяц.
Фактор сервиса и гарантии
Гарантия на шламовые насосы — понятие растяжимое. Обычно заводы дают 12 месяцев. Но читаем мелкий шрифт. Гарантия распространяется на дефекты материалов и изготовления. Она НЕ распространяется на естественный износ проточной части. То есть, если ваше рабочее колесо стерлось через три месяца — это не гарантийный случай. Это эксплуатация. А вот если треснул корпус или заклинил вал из-за брака сборки — это гарантия.
Проблема в том, что доказать брак в 2026 году стало сложнее. Заводы требуют проведения независимой экспертизы, которую часто проводят свои же аффилированные лица. Результат предсказуем: «нарушение условий эксплуатации». Что это значит на практике? Вы не выдержали уровень пульпы, использовали воду неправильной температуры, не включили промывку вовремя. Доказать обратное почти невозможно без видеомониторинга каждого шага.
Поэтому настоящий гарант надежности — это не бумажка с печатью, а репутация сервиса. Есть ли у завода сервисная бригада в вашем федеральном округе? Сколько времени они обещают на выезд? Есть ли у них мобильная мастерская для ремонта на месте? В удаленных регионах Якутии или Камчатки доставка насоса обратно на завод равносильна консервации производства на полгода. Возможность ремонта силами выездной бригады на месте — это критический фактор, который должен быть прописан в договоре обслуживания.
Практическое руководство по выбору и установке
Допустим, вы определились с бюджетом и нашли потенциального поставщика. Что делать дальше? Не торопитесь подписывать акт приема-передачи. Вот пошаговый алгоритм, который спасет вас от головной боли.
Во-первых, запросите чертежи общего вида и сравните их с вашим зумпфом. Обратите внимание на габариты верхней рамы. Поместится ли она в вашем помещении? Хватит ли места для обслуживания двигателя? Часто бывает так, что насос покупают, привозят, а потом выясняется, что для снятия двигателя нужно демонтировать крышу цеха.
Во-вторых, проверьте соосность. Это болезнь многих сборочных производств. При передаче насоса от завода-изготовителя потребуйте протокол проверки соосности валов насоса и двигателя. Если его нет — приглашайте своего вибрационщика. Несбалансированный ротор убьет подшипники за считанные недели. В условиях российской зимы, когда металл становится хрупким, любая лишняя вибрация смертельна.
В-третьих, система смазки. Убедитесь, что тип смазки, рекомендуемый заводом, доступен в вашем регионе. Некоторые современные насосы требуют специальных синтетических масел, которые трудно найти в глубинке. Если придется ждать доставку масла из Москвы две недели, насос все это время будет стоять. Лучше выбрать агрегат, работающий на стандартных индустриальных маслах, которые есть в любом магазине ГСМ.
Чек-лист перед оплатой
- Соответствие материала проточной части вашей пульпе (требуйте сертификат).
- Наличие паспорта на электродвигатель и соответствие климатическому исполнению (УХЛ1 для севера обязательно).
- Комплектность: наличие ЗИП (запасные части, инструменты и принадлежности) хотя бы на один год работы.
- Условия гарантии: четкое определение, что считается гарантийным случаем, а что — износом.
- Сроки поставки запчастей: прописать штрафные санкции за срыв сроков поставки расходников.
И еще один важный момент, о котором мало кто говорит. Автоматизация. В 2026 году покупать насос без возможности интеграции в систему АСУ ТП — это моветон. Датчики вибрации, температуры подшипников, контроля уровня пульпы должны быть предусмотрены конструкцией. Даже если вы не планируете внедрять сложную автоматику сразу, возможность установки датчиков «на вырост» сэкономит вам деньги в будущем. Модернизация «по месту» всегда дороже и менее надежна, чем заводское решение.
Будущее отрасли: чего ждать в ближайшие годы
Куда движется рынок полупогружных шламовых насосов в России? Прогнозы делать неблагодарное дело, но тренды очевидны. Во-первых, будет расти доля насосов с регулируемой частотой вращения. Энергоэффективность становится приоритетом номер один из-за роста тарифов на электроэнергию. Возможность менять скорость вращения рабочего колеса в зависимости от плотности пульпы позволяет экономить до 30% электроэнергии. Это окупает покупку частотного преобразователя за год-полтора.
Во-вторых, мы увидим дальнейшую локализацию. Не просто сборка из китайских узлов, а полноценное производство литья и механообработки внутри страны. Уже сейчас несколько заводов анонсировали запуск новых литейных линий для производства высокохромистых чугунов. Это снизит зависимость от импорта и, в перспективе, должно стабилизировать цены. Но произойдет это не раньше конца 2026 года.
В-третьих, цифровизация сервиса. Заводы начнут активно внедрять системы удаленного мониторинга. Датчики на насосе будут передавать данные напрямую на сервер производителя. Инженеры завода смогут видеть перегрев подшипника еще до того, как вы заметите проблему, и сами предложат замену. Это звучит как фантастика, но пилотные проекты уже запущены на крупных ГОКах. Для малого бизнеса это пока роскошь, но для крупных игроков — необходимость.
Однако, есть и риск. Риск монополизации. Рынок сжимается, количество игроков уменьшается. Крупные заводы могут диктовать свои условия, затягивая сроки и завышая цены на сервис. Антимонопольная служба следит за этим, но механизмы регулирования в сфере промышленного оборудования работают медленно. Поэтому стратегия разумного покупателя в 2026 году — диверсификация. Не закупать все насосы у одного поставщика. Иметь альтернативные варианты, поддерживать отношения с несколькими заводами. Это даст вам рычаги давления при переговорах о цене и сервисе.
Заключение: цена ошибки слишком высока
Подводя итог, хочу сказать одну вещь, которая может показаться банальной, но она критически важна. Полупогружные вертикальные шламовые насосы — это не просто железка, которую можно купить по самой низкой цене в каталоге. Это сердце вашего технологического процесса. Остановка насоса означает остановку всей цепочки: от добычи до отгрузки продукта. Потери от простоя могут исчисляться миллионами рублей в сутки.
Цена 2026 года — это не просто цифра в смете. Это инвестиция в надежность. Экономия ста тысяч рублей при покупке может обернуться миллионными убытками при ремонте и простое. Выбирайте не того, кто дешевле, а того, кто понятнее, кто ближе географически и кто готов нести ответственность за свой продукт. Проверяйте каждый узел, требуйте документы, не верьте красивым буклетам.
Российский рынок оборудования взрослеет. Он становится жестче, требовательнее, но и интереснее. Появляются действительно качественные продукты, способные заменить ушедшие западные бренды. Но чтобы найти их, нужно проявить бдительность и профессионализм. Надеюсь, эта статья помогла вам увидеть ситуацию изнутри, без прикрас и маркетинговой шелухи. Помните: в промышленности нет мелочей. Есть только детали, которые работают, и детали, которые ломаются. Ваш выбор определяет, к какой категории попадет ваш новый насос.
И последнее. Перед тем как сделать заказ, найдите возможность пообщаться с теми, кто уже эксплуатирует оборудование выбранного вами завода. Не с референс-клиентами из буклета, а с реальными главными механиками соседних предприятий. Их отзывы, полученные в курилке или за чашкой кофе, часто стоят дороже любых технических характеристик. Они расскажут вам правду о том, как ведет себя насос в мороз, как часто меняются уплотнения и насколько быстро приезжает сервис. Эта информация бесценна. Используйте её разумно.