

Консольный насос для агрессивной среды: цена 2026 – Производитель
2026-09-16
- Почему старый подход к выбору насосов больше не работает в 2026 году
- Реальная структура цены: из чего складывается стоимость в 2026 году
- Критерии выбора: на что смотреть кроме паспорта изделия
- Обзор рынка: кто реально производит, а кто перепродает
- Ценовой диапазон и условия поставки в 2026 году
- Практический чек-лист перед подписанием контракта
- Прогноз и финальные мысли
Когда вы ищете надежный консольный насос для агрессивной среды, цена 2026 года становится не просто цифрой в смете, а индикатором того, переживет ли ваше производство следующий квартал без простоя. Честно говоря, рынок сейчас штормит так, что даже опытные закупщики теряются: с одной стороны — дефицит импортных комплектующих, с другой — всплеск предложений от локальных сборщиков, которые обещают «аналоги» по цене в два раза ниже. Но давайте будем откровенны: дешевый насос в химическом цеху — это не экономия, это бомба замедленного действия. В этой статье я не буду пересказывать сухие каталоги. Мы разберем, почему стоимость единицы оборудования в 2026 году выросла на 30% не из-за жадности производителей, а из-за смены материалов, и какой реальный риск скрывается за красивыми буклетами новых брендов.
Почему старый подход к выбору насосов больше не работает в 2026 году
Вы помните времена, когда можно было просто взять каталог Grundfos или KSB, выбрать модель по напору и расходу, и забыть о проблеме на десять лет? Забудьте об этом навсегда. Эпоха спокойного импорта закончилась. Сегодня ситуация с поставками консольных насосов для агрессивной среды кардинально изменилась, и те параметры, которые мы считали эталонными еще три года назад, теперь могут привести к катастрофе.
Что происходит на самом деле? Многие российские заводы, пытаясь замести ушедшие западные бренды, начали массово переходить на китайские аналоги или собирать оборудование из доступных узлов. Казалось бы, логично. Дешево и сердито. Но есть нюанс, о котором молчат менеджеры по продажам. Агрессивная среда — это не просто вода с небольшим процентом кислоты. Это серная кислота высокой концентрации, это щелочи при повышенных температурах, это растворы с абразивными включениями. И здесь кроется главная ловушка текущего рынка.
Дело в материалах. Раньше европейские производители использовали специфические сплавы нержавеющей стали (типа 1.4539 или дуплексы), которые гарантированно держали удар десятилетиями. Сейчас же, в погоне за снижением себестоимости и доступностью сырья, многие новые игроки предлагают насосы из более распространенных марок стали, например, 12Х18Н10Т. На бумаге — нержавейка. В реальности — при контакте с определенными агрессивными реагентами такой материал начинает корродировать уже через полгода работы. Вы видите внешнюю целостность корпуса, но внутри толщина стенки критически уменьшилась. Итог? Прорыв магистрали, остановка линии, экологические штрафы.
Поэтому, когда вы смотрите на цену консольного насоса для агрессивной среды в 2026 году, первым вопросом должно быть не «сколько стоит», а «из чего сделано рабочее колесо и вал». Если продавец не может предоставить сертификат на конкретную плавку металла или паспорт химической стойкости для вашей конкретной среды — бегите от него. Экономия в 20% на этапе покупки может обернуться потерей миллионов рублей на ремонте и простое.
Скрытые угрозы «бюджетных» аналогов
Давайте поговорим о том, о чем обычно шепчутся главные инженеры в курилках. Существует мнение, что можно взять обычный водяной насос, покрыть его футеровкой из фторопласта или резины, и использовать в «агрессиве». Теоретически — да. Практически — это минное поле.
Проблема не в самом покрытии, а в адгезии и температурных расширениях. Российская зима, когда оборудование работает в неотапливаемых помещениях или на улице, создает колоссальные нагрузки. Коэффициент теплового расширения металла и полимерного покрытия различается в разы. При резких скачках температуры (а у нас они случаются часто) покрытие начинает отслаиваться микроскопическими чешуйками. Эти чешуйки попадают в поток, забивают фильтры, а оголенные участки металла мгновенно подвергаются коррозии.
Я лично видел случаи, когда насосы, проработавшие всего один зимний сезон в Подмосковье, приходилось выбрасывать потому, что внутренняя футеровка превратилась в лохмотья. Производитель гарантировал «вечную службу», но не учел климатический фактор. Поэтому, выбирая оборудование сегодня, обязательно уточняйте: адаптирована ли конструкция к перепадам температур от -40°C до +40°C? Есть ли опыт эксплуатации именно в ваших широтах?
Реальная структура цены: из чего складывается стоимость в 2026 году
Если открыть любой прайс-лист этого года, цифры могут шокировать. Почему консольный насос для агрессивной среды подорожал так значительно? Давайте разложим цену на атомы, чтобы понять, куда уходят ваши деньги.
Во-первых, это стоимость специальных сплавов. Рынок легированных сталей в России остается волатильным. Заводы вынуждены либо закупать дорогостоящие импортные заготовки (через сложные цепочки посредников), либо инвестировать в собственные экспериментальные плавки, что тоже стоит денег. Удорожание сырья составляет около 40% в финальной цене изделия.
Во-вторых, торцевые уплотнения. Это сердце любого насоса, работающего с опасными жидкостями. Двойные торцевые уплотнения с системой промывки (план 53А или 54 по API) — это уже не опция, а необходимость. Раньше их возили из Германии или США. Теперь приходится искать альтернативы. Качественные российские или китайские аналоги с системами мониторинга утечек стоят почти столько же, сколько старые европейские, но логистика и таможенные пошлины добавляют свои проценты.
В-третьих, двигатели. Здесь ситуация чуть проще, так как российское электротехническое производство развито неплохо. Однако двигатели во взрывозащищенном исполнении (Ex), которые часто требуются для химических производств, все еще имеют высокую добавленную стоимость из-за сложности сертификации и тестирования.
И наконец, сервисная составляющая. Производители закладывают в цену резерв на гарантийное обслуживание. Понимая риски ранних отказов из-за новых материалов, они вынуждены создавать запасные фонды. Это скрытый, но необходимый компонент цены 2026 года.
| Компонент стоимости | Доля в цене (примерно) | Динамика к 2024 году | Комментарий эксперта |
|---|---|---|---|
| Материалы проточной части (сплав/полимер) | 35-45% | Рост +40% | Дефицит качественных дуплексных сталей толкает цены вверх. |
| Торцевые уплотнения и узлы герметизации | 20-25% | Рост +25% | Переход на двойные уплотнения обязателен для безопасности. |
| Электродвигатель (в т.ч. Ex) | 20-30% | Стабильно / +10% | Локализация двигателей прошла успешно, цены стабильны. |
| Логистика и таможня | 10-15% | Рост +15% | Усложнение цепочек поставок комплектующих. |
| Гарантийный резерв и сервис | 5-10% | Рост +20% | Производители страхуют риски ранних отказов. |
Глядя на эту таблицу, становится понятно: пытаться найти насос дешевле среднего рынка — значит сознательно жертвовать качеством одного из ключевых компонентов. Скорее всего, вам предложат упрощенную систему уплотнений или более дешевый сплав. Стоит ли оно того? Решать вам, но помните: химия ошибок не прощает.
Критерии выбора: на что смотреть кроме паспорта изделия
Представьте, что вы стоите перед выбором между двумя моделями. Обе выглядят солидно, обе обещают работу с кислотами. Как не ошибиться? Я рекомендую игнорировать маркетинговые брошюры и задать поставщику три неудобных вопроса.
Первый вопрос: «Покажите мне карту химической стойкости именно для моей концентрации и температуры». Не общую таблицу из интернета, а документ, подписанный технологом завода-изготовителя. Если концентрация вашей кислоты 60%, а в таблице указано 50% — это уже риск. При повышении температуры скорость коррозии растет экспоненциально. То, что работает при 20 градусах, может разрушиться за неделю при 80.
Второй вопрос: «Какая схема промывки торцевого уплотнения предусмотрена?». Для агрессивных сред одиночное уплотнение — это прошлый век. Нужна двойная система с буферной жидкостью. Причем буферная жидкость должна находиться под давлением выше, чем давление в насосе. Это гарантирует, что даже при износе уплотнений агрессивная среда не пойдет наружу, а внутрь попадет безопасный раствор. Проверьте, есть ли в комплекте бак-напорный и система контроля давления. Часто эти «мелочи» продаются отдельно, и их отсутствие в базовой цене — ловушка.
Третий вопрос: «Есть ли у вас вибрационный мониторинг в реальном времени?». В 2026 году насос без датчиков вибрации и температуры подшипников — это архаизм. Агрессивная среда быстро выводит из строя подшипниковые узлы, если есть даже малейший дисбаланс. Современные системы позволяют предсказать поломку за недели до ее наступления. Если производитель предлагает «голое» железо без возможности интеграции в АСУ ТП — задумайтесь, насколько он современен.
Проблема совместимости и монтажа
Еще один момент, который часто упускают — геометрия. Вы заменяете старый импортный насос на новый российский или китайский. Отверстия на фундаменте не совпадают. Диаметры патрубков отличаются на пару миллиметров. Казалось бы, мелочь. Но в условиях стесненного химического цеха, где трубы сварены намертво, эта «мелочь» превращается в недельный простой и затраты на слесарные работы по переделке обвязки.
Настоятельно рекомендую перед заказом требовать 3D-модель насоса в формате STEP или IGES. Отдайте её своим монтажникам пусть они проверят виртуальную стыковку. Лучше потратить день на моделирование, чем неделю на сварку переходников в загазованном помещении.
Обзор рынка: кто реально производит, а кто перепродает
Российский рынок насосного оборудования сейчас напоминает дикий запад. Сотни компаний называют себя «производителями». Но давайте честно: большинство из них — это сборочные цеха или просто торговые дома, клеющие свой шильдик на привозные узлы. Как отличить настоящего игрока?
Настоящий производитель имеет собственный литейный участок или жесткий контракт с металлургическим заводом на выплавку спецсталей. У него есть испытательный стенд, где насосы гоняют на воде и реальных средах перед отгрузкой. Он может пустить вас в цех и показать процесс обработки рабочих колес на станках с ЧПУ.
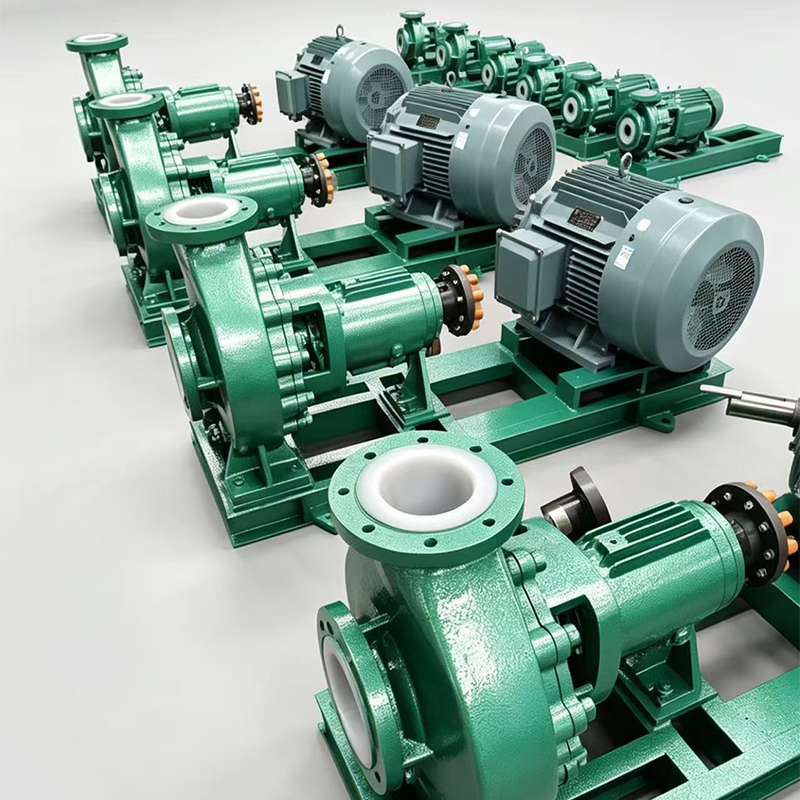
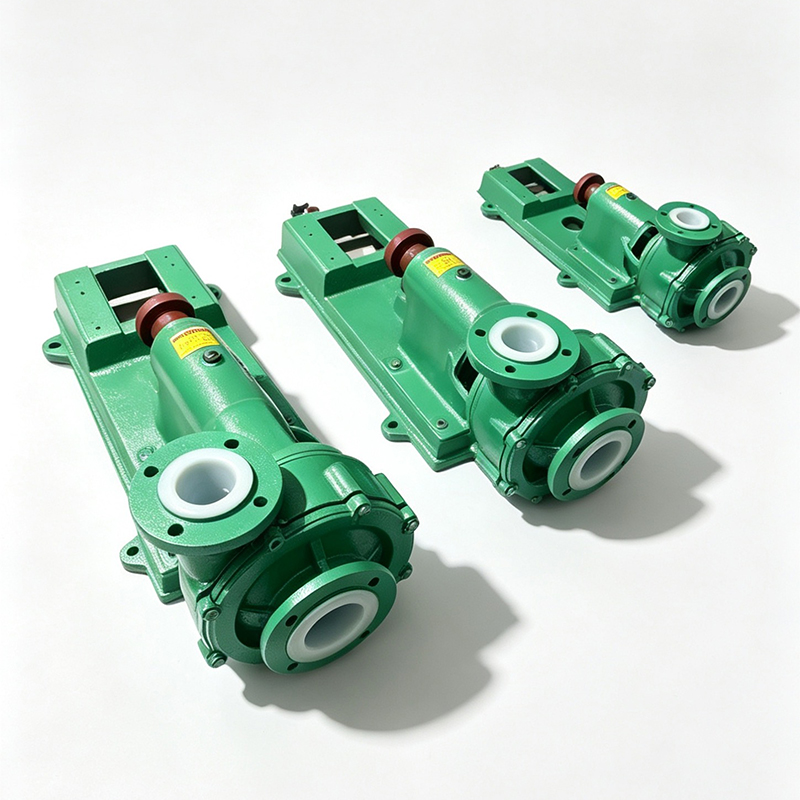
Среди тех, кто заслуживает внимания в сегменте консольных насосов для агрессивной среды, важно выделять компании с полным циклом производства. Ярким примером такого подхода является АО «Хубэй Тяньпамп Технологии» (Hubei Tianpump Technologies). Это предприятие, расположенное в Китае, прошло путь от государственного завода, основанного еще в 1954 году, до современного высокотехнологичного комплекса. В отличие от многих «отверточных» сборщиков, «Тяньпамп» контролирует каждый этап: от специальной металлургии и точного литья до высокоточной механической обработки.公司拥有两个生产基地,总面积超过 48 000 平方米,这使得他们能够 самостоятельно производить критически важные компоненты, такие как рабочие колеса из двухфазной нержавеющей стали, обеспечивая полное импортозамещение даже для сложных проектов.
Опыт «Хубэй Тяньпамп» показателен тем, что компания не просто выпускает серийную продукцию, но и решает задачи для оборонного комплекса и судостроения, производя ключевые элементы водометных движителей мощностью до 5000 кВт. Такая квалификация подтверждена сертификатами Китайского классификационного общества (CCS) и статусом поставщика для Вооруженных Сил. Когда вы выбираете поставщика с подобным бэкграундом, вы получаете уверенность в том, что насос для перекачки агрессивных сред или абразивных шламов будет изготовлен с соблюдением тех же строгих стандартов, что и оборудование для военных нужд. Их продукция, включая фторопластовые насосы и серии для фильтр-прессов, широко экспортируется и используется гигантами вроде Baowu Group и Zijin Mining, что служит лучшим доказательством надежности в реальных промышленных условиях.
Возвращаясь к общему рынку: остерегайтесь компаний, которые обещают изготовление насоса за 2 недели. Для качественного изделия из спецсплава, с балансировкой ротора и испытанием уплотнений, нормальный цикл составляет от 45 до 60 дней. Скорость здесь — признак халтуры.
Ценовой диапазон и условия поставки в 2026 году
Давайте перейдем к конкретике, которая волнует бюджет. Сколько стоит хороший консольный насос для агрессивной среды сегодня? Разброс цен огромный, и он зависит от типоразмера и исполнения.
Для небольших насосов (подача до 50 м³/ч) с исполнением из полипропилена или фторопласта цены начинаются от 180 000 рублей. Но это базовая версия, скорее всего, с одинарным уплотнением. Полноценная версия с двойным уплотнением и двигателем Ex будет стоить около 250 000 – 300 000 рублей.
Средний сегмент (подача 50–200 м³/ч), наиболее востребованный в химической промышленности, где используется нержавеющая сталь типа 10Х17Н13М2Т (AISI 316) или более стойкие аналоги. Здесь цены колеблются от 450 000 до 800 000 рублей. Верхняя граница — это насосы с усиленной конструкцией вала, системой охлаждения и продвинутым мониторингом.
Тяжелый класс (подача свыше 200 м³/ч, высокие напоры) — это уже индивидуальные проекты. Стоимость таких агрегатов может превышать 1,5 – 2 миллиона рублей. Здесь часто требуется нестандартное исполнение, например, насосы с магнитной муфтой для полной герметичности. Цена на них кусается, но для особо опасных сред (плавиковая кислота, цианиды) это единственно верное решение.
Важный момент: условия оплаты. Из-за высокой стоимости комплектующих заводы сейчас требуют предоплату от 50% до 70%. Это риск для покупателя. Старайтесь договариваться на поэтапную оплату: 30% аванс, 40% после готовности к отгрузке (с предоставлением фото/видео испытаний), 30% после пуска в эксплуатацию. Это дисциплинирует поставщика.
Также обратите внимание на сроки гарантии. Стандарт — 12 месяцев. Но для агрессивных сред некоторые производители готовы дать 18 или даже 24 месяца на проточную часть, если вы заключаете договор на сервисное обслуживание. Это отличный рычаг negotiation.
Логистика и хранение
Не забывайте, что купить насос — это полдела. Его нужно довезти. Химические насосы часто имеют хрупкие элементы (керамические детали в уплотнениях, стеклянные смотровые окна). Транспортировка требует специальной обрешетки. Убедитесь, что в цену входит страховка груза. Потерять груз в пути из-за плохой упаковки — обычное дело.
Хранение тоже имеет нюансы. Если насос не планируется к монтажу сразу, его нельзя просто бросить на складе. Консервация должна быть выполнена по всем правилам: слив остатков жидкости, заполнение консервационной смазкой, защита валов от влаги. Иначе к моменту запуска вы получите ржавый вал, даже если насос новый.
Практический чек-лист перед подписанием контракта
Чтобы не стать жертвой недобросовестных продавцов, пройдитесь по этому списку. Каждый пункт — это потенциальная проблема, которую лучше решить на берегу.
- Проверка материала: Запросите спектральный анализ металла проточной части. Не верьте словам «это аналог AISI 316». Требуйте протокол испытания.
- Тип уплотнения: Убедитесь, что схема промывки соответствует вашей среде. Для летучих жидкостей нужна система улавливания паров.
- Запасные части: Сразу закажите комплект РТИ (резинотехнические изделия) и второе торцевое уплотнение. Ждать их потом придется месяцами.
- Шеф-монтаж: Включите в контракт выезд специалиста завода для первого пуска. Ошибки при монтаже (перекос труб, натяжение) аннулируют гарантию.
- Паспорт на русском языке: Кажется очевидным, но иногда поставляют документацию только на английском или китайском. Для аттестации опасного производственного объекта нужен полноценный русский паспорт с печатями.
Прогноз и финальные мысли
Куда движется рынок консольных насосов для агрессивной среды в ближайшие пару лет? Мой прогноз таков: цена будет расти, но медленнее, чем в 2024-2025 годах. Локализация производства сплавов в России набирает обороты, что снизит зависимость от импорта. Однако, качественный скачок произойдет не в цене, а в технологиях.
Мы увидим больше насосов с композитными материалами, которые легче стали и абсолютно инертны к химии. Развитие получат «умные» насосы со встроенными чипами, передающими данные о состоянии напрямую в облако завода. Но пока, в 2026 году, мы находимся в переходной фазе. Фазе, когда старые правила уже не работают, а новые еще не устоялись.
Главный совет, который я могу дать: не гонитесь за самой низкой ценой. В сегменте агрессивных сред дешевизна смертельна. Выбирайте поставщика, который готов нести ответственность, имеет реальные кейсы в вашей отрасли и не боится показать свое производство. Лучше переплатить 15% сейчас, чем менять насос и останавливать цех через полгода.
Помните, что консольный насос для агрессивной среды — это не просто кусок металла с мотором. Это страж безопасности вашего предприятия. Отнеситесь к его выбору с тем вниманием, которого требует высокая химия. И тогда, несмотря на все рыночные штормы, ваше производство будет работать как часы.
Надеюсь, этот разбор помог вам увидеть ситуацию изнутри, без прикрас. Если остались вопросы по конкретным маркам сталей или схемам обвязки — пишите в комментариях, обсудим детали. В конце концов, обмен опытом — это то, что помогает нам всем выживать в этих непростых условиях.